 EN
Трудозатраты на сборку на рабочей поверхности против плотности хранения в зоне за прилавком
Экономия трёх центов на единицу продукции при использовании плоских вырубных листов для выпечки выглядит разумным успехом в закупках — до тех пор, пока три бариста по утрам не будут тратить по два часа каждую смену на ручное загибание угловых клапанов. Когда директора по операциям оценивают дизайн упаковки для хлебобулочных изделий в нескольких розничных точках или центральных кулинарных цехах, выбор между плоскими заготовками с замковыми углами и автоматическими коробками с предварительно наклеенным дном определяет ежедневный трудовой процесс и объём полок в подсобных помещениях. Плоская заготовка с замковыми углами поставляется полностью без клея в виде одного плоского листа, вырубленного и насечённого на прессе с плитой. Поскольку внутри транспортной коробки отсутствуют перекрывающиеся клеевые швы, такие листы укладываются с максимальной плотностью и позволяют разместить сотни единиц в компактном шкафу под столешницей. Однако каждая отдельная коробка требует ручного предварительного надлома по четырём насечкам и последующего зацепления четырёх угловых крючков перед тем, как на неё будет положено первое изделие. Напротив, предварительно наклеенный «crash-lock»-лоток или лоток с четырьмя наклеенными углами проходит через высокоскоростную фальцевально-наклёёвочную машину на заводе-изготовителе. Хотя перекрывающиеся клеевые клапаны удваивают толщину укладки внутри транспортных коробок, персонал кухни просто сжимает двумя пальцами две противоположные диагональные угловые точки — и лоток мгновенно принимает жёсткую трёхмерную форму примерно за две секунды.
Механика линий сгиба и целостность клея в холодовой цепи
То, будет ли коробка легко открываться или сопротивляться пальцам оператора, зависит от глубины вырубного правила и химического состава клея. Согласно структурным кодам Европейской ассоциации производителей коробок (ECMA) и правилам ISO 536 по граммажу картона, плотный пищевой слоновой кости картон и крафт-линерборд обладают высокой упругой памятью. Если на заводе наносят линии сгиба слишком мелко на плоскую коробку, боковые стенки распрямляются наружу и разъединяют угловые защёлки каждый раз, когда внутри находится влажный торт или тяжёлый пирог. Оптимизация сборки конструкции как в плоском, так и в предварительно склеенном форматах требует контроля трёх производственных параметров:
-
Соотношение ширины канавки сгиба к толщине картона: подбор ширины матричной канавки на вырубном прессе под точную толщину картона в микронах обеспечивает предварительное изломание на 180 градусов на фальцевально-клеящих машинах без растрескивания внешнего глиняного покрытия или матовой ламинации.
-
Клей этилен-винилацетат и метALLOCЕН для морозильных камер: стандартные клеи для упаковки при тёплой погоде становятся хрупкими и раскрываются внутри проходных шоковых охладителей; использование клеев, специально разработанных для холодовой цепи, гарантирует, что предварительно склеенные шестигранные лотки сохраняют прочность соединения при температурах ниже нуля.
-
Расположение вырезов под защёлки и допустимые отклонения при их вырубке: чистые, без заусенцев края вокруг фиксирующих пазов предотвращают попадание бумажной пыли на глазированные кондитерские изделия при быстрой сборке на прилавке.
Сравнение эксплуатационных характеристик различных конструкций коробок для выпечки
Соответствие конструктивных шаблонов часовой производительности упаковки, объёму складских паллет и розничным ценовым категориям позволяет избежать как переполнения складских помещений, так и заторов при комплектации заказов.
| Конструктивный формат | Время сборки одной коробки | Плотность укладки в складских помещениях | Прочность дна при нагрузке | Оптимальное соответствие покупателю-пекарю и операционным требованиям |
|---|---|---|---|---|
| Плоская упаковка с замковыми углами | 15–25 секунд (ручная фиксация язычков) | Максимально, поставляется в виде плоских несклеенных листов | Умеренно, фиксация за счёт трения язычков в углах | Небольшие кафе в жилых районах, производство тортов небольшими партиями |
| Поддон с предварительно нанесённым клеем в 4 или 6 углах | 2–3 секунды (одно нажатие вниз) | Умеренно, клеевые клапаны с двойными стенками и сгибом | Высоко, сплошные боковые стенки препятствуют прогибанию | Оптовые производственные цеха с высоким объёмом выпуска, линии по производству пончиков |
| Коробка с автоматическим дном (тип «Crash-Lock») | 3–4 секунды (основа «щипок и щелчок») | Умеренная толщина диагональной нижней складки | Высокая при использовании вместе с внутренней основной картой | Розничные частные торговые марки, вертикальные коробки для кондитерских изделий |
| Складная предварительно склеенная жёсткая коробка | 5–8 секунд (угловые магниты типа «отлепи и приклей») | Выше по сравнению с готовыми жёсткими коробками | Превосходная прочная структура из серого картона | Премиальные подарочные наборы к праздникам, наборы ремесленного шоколада |
Операционная матрица выше выделяет критический порог пересечения: как только пекарня или центральный цех упаковывает более трёхсот коробок за смену, почасовая оплата труда на ручное складывание несклеенных замковых уголков полностью нивелирует более низкую цену за единицу плоских заготовок.
Полевые уроки от модернизации центральной кухни с несколькими точками продаж в Бостоне
Отнесение инженерного проектирования конструкций как второстепенной задачи при масштабировании в сезонный период может полностью остановить коммерческую упаковочную линию. В ходе расширения мощностей в четвёртом квартале, связанного с праздничным спросом, для бостонской оптовой компании — поставщика хлебобулочных и гастрономических товаров с несколькими точками продаж — операционная команда заказала восемьдесят тысяч плоских сборных коробок с замковыми углами и прозрачными окнами в пяти размерах артикулов (SKU), чтобы минимизировать расходы на аренду поддонных мест на складе. По мере того как ежедневные ноябрьские заказы на пироги и кондитерские изделия выросли втрое, центральная кулинарная мастерская столкнулась с острым дефицитом рабочей силы. Работники упаковочной линии в пищевых нитриловых перчатках испытывали трудности с быстрым введением мелких штампованных замковых крючков в угловые пазы: в результате 8 % коробок получали порванные фиксирующие язычки, а для предварительной сборки пустых коробок требовалось дополнительно привлекать четырёх временных работников на каждую смену. Ещё хуже то, что при штабелировании по четыре коробки в высоту внутри рефрижераторных фургонов влажный холодный воздух размягчал несклеенные боковые стенки, из-за чего нижние коробки деформировались под нагрузкой сжатия по стандарту TAPPI T 825. Переход на новую серию из пяти артикулов — в виде предварительно склеенных шестигранных лотков с интегрированной автоматически фиксирующейся крышкой — немедленно устранил кризис. Благодаря нанесению предварительно прорубленных линий сгиба и использованию клея на основе горячего расплава, стойкого к условиям холодовой цепи, а также строгому контролю сборки на всех этапах производства на заводе, персонал кулинарной мастерской стал раскрывать коробки одной рукой, сократив трудозатраты на упаковку на 60 % и обеспечив их устойчивость к штабелированию в рефрижераторных фургонах без единого повреждённого угла.
Сбалансирование уровней покупателей и закупка масштабируемых систем упаковки
Ни один структурный формат не подходит одинаково хорошо для всех уровней растущего пищевого бизнеса. Оптовые белые бренды, выпускающие десятки тысяч единиц продукции ежедневно, отдают предпочтение четырёхугольным лоткам с предварительно наклеенными клапанами и фиксированными параметрами толщины картона, а также стабильным ценам на партии, которые легко интегрируются в автоматизированные или высокоскоростные ручные линии упаковки. Частные бренды, выпускающие пять–восемь сезонных SKU, зачастую комбинируют коробки с автоматически формируемым дном и предварительно наклеенными клапанами для базовых товаров с плоскими складными жёсткими коробками для праздничных подарков, сохраняя единые решения печати и фольгирования по всему торговому ряду без необходимости аренды дополнительных складских площадей для хранения пустого объёма.
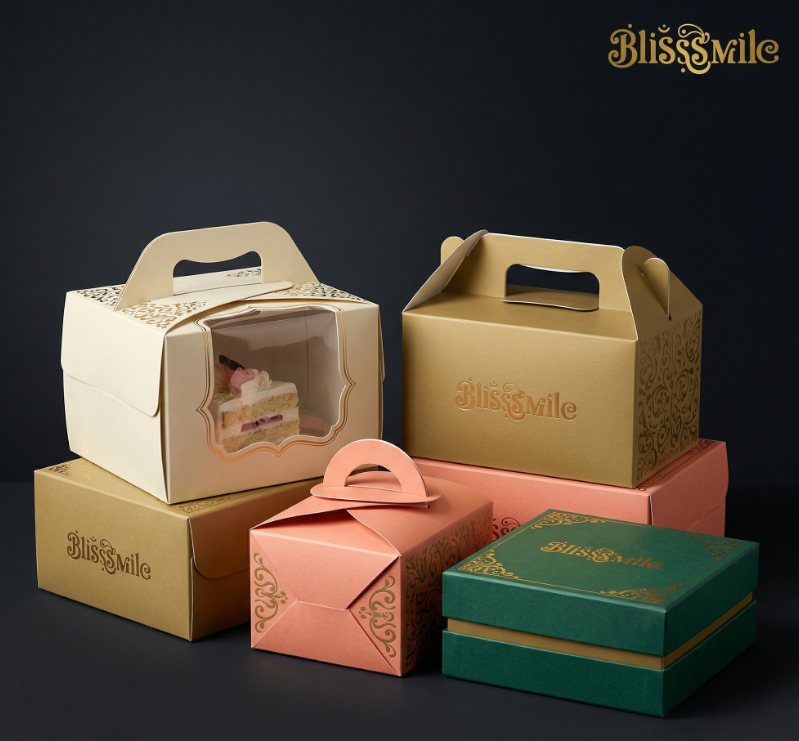
Для оптовых дистрибьюторов, производителей хлебобулочных изделий под собственными торговыми марками и премиальных кондитерских компаний, ориентированных на предсказуемую функциональность упаковки — от первоначального технического задания до финальной поставки, — BlissSmile разрабатывает полные, масштабируемые системы упаковки, а не отдельные коробки. Руководствуясь прозрачным четырёхэтапным рабочим процессом, пятью строгими контрольными точками качества (материалы, конструкция, печать, сборка и упаковка) и архивированными документами, готовыми к повторному заказу, команда обеспечивает фиксированные технические спецификации и быстрые сроки повторного заказа — от пяти до десяти дней по всему миру.
Содержание
- Трудозатраты на сборку на рабочей поверхности против плотности хранения в зоне за прилавком
- Механика линий сгиба и целостность клея в холодовой цепи
- Сравнение эксплуатационных характеристик различных конструкций коробок для выпечки
- Полевые уроки от модернизации центральной кухни с несколькими точками продаж в Бостоне
- Сбалансирование уровней покупателей и закупка масштабируемых систем упаковки