 EN
Mão de Obra para Montagem em Bancada versus Densidade de Armazenamento nos Fundos da Loja
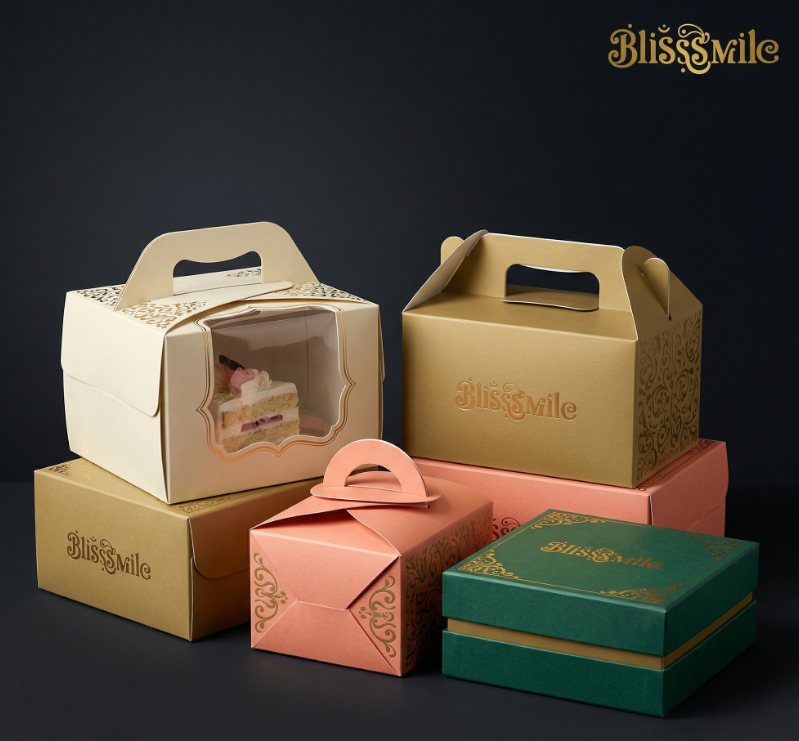
Economizar três centavos por unidade em uma folha de confeitaria pré-recortada e desdobrada parece uma conquista inteligente na aquisição, até que três baristas da manhã passem duas horas por turno dobrando manualmente as abas dos cantos. Quando diretores de operações avaliam o design de embalagens para padarias em diversas lojas varejistas ou cozinhas centrais, a escolha entre caixas planas com cantos travados e bandejas pré-coladas automaticamente com fundo rígido determina o fluxo diário de mão de obra e a capacidade de prateleiras nos bastidores. Uma caixa plana com cantos travados é enviada totalmente sem cola, como uma única folha plana recortada e ranhurada em uma prensa de placa. Como nenhuma junta colada se sobrepõe no interior da caixa mestra de envio, as folhas planas empilham-se com densidade máxima, permitindo acomodar centenas de unidades em um armário compacto sob o balcão. Contudo, cada caixa exige pré-dobra manual ao longo de quatro linhas de ranhura e encaixe manual de quatro ganchos nos cantos antes mesmo de qualquer produto ser colocado sobre ela. Por outro lado, uma bandeja pré-colada com fechamento tipo crash-lock ou com quatro cantos colados passa por uma dobradeira-coladeira de alta velocidade na fábrica. Embora as abas coladas sobrepostas dupliquem a espessura empilhada no interior das caixas de envio, a equipe da cozinha simplesmente aperta dois cantos diagonais opostos e transforma a peça em uma bandeja rígida tridimensional em cerca de dois segundos.
Mecânica das Dobras de Marcação e Integridade Adesiva da Cadeia Fria
Se uma caixa se abre suavemente ou resiste aos dedos do operador depende da profundidade da regra de corte e da química do adesivo. De acordo com os códigos estruturais da Associação Europeia de Fabricantes de Caixas e as normas ISO 536 sobre gramatura de papel-cartão, o cartão marfim para alimentos e o cartão kraft desenvolvem forte memória elástica. Se uma fábrica executar as dobras de marcação demasiado rasas numa caixa plana, as paredes laterais se projetam para fora e desengancham as abas dos cantos sempre que um bolo úmido ou uma torta pesada for acomodada no seu interior. A otimização da montagem estrutural em ambos os formatos — plano e pré-colado — exige o controle rigoroso de três variáveis de fabricação:
-
Razões entre largura do canal de dobra e espessura do cartão: ajustar a largura do canal feminino na prensa de corte-die à espessura exata em mícrons do papel-cartão permite a pré-quebra de 180 graus nas dobradeiras-coladoras sem rachar o revestimento externo de argila ou a laminação fosca.
-
Adesivos de acetato de etileno-vinila e metallocênio para uso em congeladores: Colas padrão para embalagens em clima quente tornam-se frágeis e se rompem dentro de câmaras frias rápidas; a especificação de formulações de adesivos para cadeia fria garante que bandejas pré-coladas de seis cantos mantenham sua aderência em temperaturas de armazenamento abaixo de zero.
-
Posicionamento preciso dos entalhes e tolerância à remoção: Manter bordas limpas e sem rebarbas ao redor das ranhuras de travamento evita que partículas de papel caiam sobre doces com cobertura fosca durante a montagem rápida no balcão.
Comparação operacional entre formatos estruturais de caixas para padarias
Adequar dielines estruturais ao volume horário de embalagem, ao espaço disponível em paletes de armazém e às faixas de preço no varejo evita tanto transbordamentos no estoque de bastidores quanto gargalos na logística de atendimento.
| Formato estrutural | Tempo de montagem por caixa | Densidade de empilhamento em armazém | Integridade da carga na base | Comprador ideal de produtos para padarias e adequação operacional |
|---|---|---|---|---|
| Caixa de canto travado em formato plano | 15 a 25 segundos (trava manual das abas) | Máximo, enviado como folhas planas sem cola | Moderada, depende do atrito nas abas dos cantos | Pequenos cafés de bairro, bolos personalizados de baixo volume |
| Bandejão pré-colado com 4 e 6 cantos | 2 a 3 segundos (movimento único de pressionar para baixo) | Moderada, abas coladas dobradas em dupla parede | Alta, paredes laterais contínuas resistem à deformação | Comissarias atacadistas de alto volume, linhas de donuts |
| Caixa com fundo automático (crash-lock) | 3 a 4 segundos (base de pinçar e estourar) | Moderada, espessura diagonal da dobra inferior | Alta quando combinada com cartão base interno | Famílias de varejo de marca própria, caixas verticais para doces |
| Caixa rígida pré-colada dobrável | 5 a 8 segundos (ímãs de canto adesivos) | Alta em comparação com caixas rígidas montadas | Superior, estrutura central em cinza-cartão pesado | Presentes de luxo para feriados, conjuntos artesanais de chocolates |
A matriz operacional acima destaca um limiar crítico de sobreposição: assim que uma padaria ou central de produção embala mais de trezentas caixas por turno, o custo horário da mão de obra gasta dobrando abas de cantos travados sem cola elimina totalmente o menor preço unitário das chapas planas.
Lições Práticas de uma Atualização de Comissaria com Múltiplas Lojas em Boston
Tratar a engenharia estrutural como uma ideia secundária durante a expansão sazonal pode paralisar inteiramente uma linha comercial de embalagem. Durante uma ampliação de fim de ano no quarto trimestre para um fornecedor atacadista de padarias e mercearias com múltiplas unidades, sediado em Boston, a equipe de operações encomendou oitenta mil caixas planas com cantos travados e janelas em cinco tamanhos de SKU, a fim de reduzir ao mínimo o aluguel de paletes no armazém. À medida que os pedidos diários de tortas e doces natalinos triplicaram em novembro, a cozinheira central enfrentou uma grave escassez de mão de obra. Os operadores da linha de embalagem, usando luvas de nitrila seguras para alimentos, tinham dificuldade em encaixar rapidamente os pequenos ganchos pré-recortados nos encaixes dos cantos, resultando em abas rasgadas em oito por cento das caixas e exigindo quatro trabalhadores temporários adicionais por turno apenas para pré-dobrar as caixas vazias. Pior ainda: ao serem empilhadas quatro caixas de altura dentro dos veículos refrigerados de entrega, o ar úmido do resfriador amoleceu as paredes laterais não coladas, fazendo com que as caixas inferiores cedessem sob cargas de compressão TAPPI T 825. A reengenharia da família de cinco SKUs para um sistema pré-colado de bandejas com seis cantos travados e tampa integrada com travamento automático resolveu imediatamente a crise. Ao executar linhas de vinculação pré-fraturadas e adesivo à base de cola quente para cadeia fria em rigorosos pontos de verificação de montagem na fábrica, a equipe da cozinheira central conseguia abrir as caixas com uma só mão, reduzindo as horas de trabalho de embalagem em sessenta por cento, enquanto resistiam ao empilhamento em veículos refrigerados sem sequer um único canto amassado.
Equilibrando os Níveis de Compradores e a Aquisição de Sistemas de Embalagem Dimensionáveis
Nenhum formato estrutural único atende igualmente bem todos os níveis de uma empresa alimentícia em crescimento. Operações atacadistas de marca branca que movimentam dezenas de milhares de unidades diárias priorizam bandejas pré-coladas de quatro cantos com calibradores de placa travados e preços por lote repetíveis, integrando-se perfeitamente em esteiras automáticas ou manuais rápidas de embalagem. Marcas de marca própria que gerenciam de cinco a oito SKUs sazonais frequentemente combinam caixas com fundo automático pré-coladas para itens principais com caixas rígidas dobráveis enviadas planas para presentes de fim de ano, mantendo acabamentos unificados de impressão e folheado em dourado ou prateado em todo o bloco de prateleira, sem necessidade de alugar espaço adicional em armazém para ar vazio.
Para distribuidores por atacado, marcas de padaria com rótulo privado e fabricantes de doces de luxo voltados para presentes, que buscam desempenho estrutural previsível — desde a primeira especificação até a entrega final —, a BlissSmile projeta sistemas completos e escaláveis de embalagem, em vez de caixas isoladas. Orientado por um fluxo de trabalho transparente de quatro etapas, por cinco pontos rigorosos de controle de qualidade que abrangem materiais, estrutura, impressão, montagem e acondicionamento, e por documentação arquivada pronta para reencomenda, a equipe entrega especificações definitivas e tempos de reencomenda rápidos, de cinco a dez dias, em todo o mundo.
Sumário
- Mão de Obra para Montagem em Bancada versus Densidade de Armazenamento nos Fundos da Loja
- Mecânica das Dobras de Marcação e Integridade Adesiva da Cadeia Fria
- Comparação operacional entre formatos estruturais de caixas para padarias
- Lições Práticas de uma Atualização de Comissaria com Múltiplas Lojas em Boston
- Equilibrando os Níveis de Compradores e a Aquisição de Sistemas de Embalagem Dimensionáveis