 EN
Main-d’œuvre pour l’assemblage sur comptoir versus densité de stockage en arrière-boutique
Économiser trois cents par unité sur une feuille de pâtisserie découpée à plat semble être un gain intelligent en matière d’approvisionnement, jusqu’à ce que trois baristas du matin passent deux heures par quart de travail à replier manuellement les languettes des coins. Lorsque les directeurs des opérations évaluent la conception de l’emballage boulangerie dans plusieurs points de vente au détail ou dans des centrales de production, le choix entre des cartons plats à coins verrouillables et des cartons à fond automatique préencollés détermine le flux de travail quotidien et la capacité d’entreposage en arrière-boutique. Un carton plat à coins verrouillables est expédié entièrement non collé, sous forme d’une seule feuille plate découpée et rainurée sur une presse à plateau. Comme aucun joint collé ne se superpose à l’intérieur du carton d’expédition principal, les feuilles plates s’empilent avec une densité maximale, permettant d’en loger des centaines dans un petit meuble sous-comptoir. Toutefois, chaque carton exige un pliage manuel préalable le long de quatre rainures ainsi que l’emboîtement de quatre crochets situés aux coins, avant même que la pâtisserie ne touche le support. À l’inverse, un bac à fond bloqué (crash-lock) ou un bac collé aux quatre coins passe dans une plieuse-colleuse à haute vitesse à l’usine de fabrication. Bien que les rabats collés superposés doublent l’épaisseur empilée à l’intérieur des cartons d’expédition, le personnel de cuisine n’a qu’à pincer deux coins diagonalement opposés puis à déplier le bac en environ deux secondes pour obtenir un récipient rigide en trois dimensions.
Mécanique des plis de score-line et intégrité de la colle en chaîne froide
Le fait qu’un carton s’ouvre facilement ou résiste aux doigts de l’opérateur dépend de la profondeur des règles de découpe et de la chimie de la colle. Conformément aux codes structurels de l’European Carton Makers Association et aux normes ISO 536 relatives au grammage des cartons, les cartons ivoire de qualité alimentaire épais et les cartons kraft développent une forte mémoire élastique. Si une usine grave les lignes de pliage trop superficiellement sur un carton à plat, les parois latérales se déplient vers l’extérieur et décrochent les languettes d’angle dès qu’un gâteau humide ou une tarte lourde y est placée. L’optimisation du montage structurel, tant pour les formats à plat que pour les formats pré-collés, exige le contrôle rigoureux de trois variables de fabrication :
-
Rapports entre largeur du canal de pliage et épaisseur du carton : Adapter précisément la largeur du canal femelle de la plaque de découpe à l’épaisseur exacte, en microns, du carton permet une pré-rupture à 180 degrés sur les machines à plier-coller, sans fissurer le revêtement extérieur en argile ni la pellicule mate.
-
Adhésifs en éthylène-acétate de vinyle et en métallocène pour congélateur : les colles standard pour emballage en climat chaud deviennent cassantes et se détachent à l’intérieur des tunnels de refroidissement rapide ; la spécification de formulations adhésives adaptées à la chaîne du froid garantit que les plateaux à six coins préencollés restent solidement assemblés à des températures de stockage inférieures à zéro.
-
Emplacement des encoches et tolérance au décapage : laisser des bords nets et sans bavures autour des fentes d’emboîtement empêche les poussières de papier de tomber sur les pâtisseries glacées lors du montage rapide sur comptoir.
Comparaison opérationnelle entre les formats structurels de boîtes à pâtisserie
L’adéquation des formats structurels aux volumes d’emballage horaires, à l’espace disponible en entrepôt pour les palettes et aux niveaux de prix en magasin permet d’éviter à la fois les débordements de stock en arrière-boutique et les goulots d’étranglement dans la préparation des commandes.
| Format structurel | Temps de montage par boîte | Densité d’empilement en entrepôt | Résistance à la charge sur le fond | Acheteur idéal en pâtisserie et adéquation opérationnelle |
|---|---|---|---|---|
| Boîte à coins verrouillables, format plat | 15 à 25 secondes (verrouillage manuel des languettes) | Maximum, expédié à plat sous forme de feuilles non collées | Modéré, repose sur le frottement des languettes aux coins | Petits cafés de quartier, gâteaux sur mesure à faible volume |
| Bac pré-colle avec 4 ou 6 coins | 2 à 3 secondes (mouvement unique vers le bas) | Modéré, rabats de colle pliés en double paroi | Élevé, les parois latérales continues résistent au bombage | Ateliers collectifs à haut volume, lignes de beignets |
| Carton à fond automatique (système « crash-lock ») | 3 à 4 secondes (base par pincement-et-décollement) | Épaisseur modérée du pli diagonal inférieur | Élevée lorsqu’appariée à une carte interne de base | Familles de détaillants sous marque privée, boîtes verticales pour pâtisseries |
| Boîte rigide pré-colle collapsible | 5 à 8 secondes (aimants adhésifs aux coins) | Élevée comparée aux boîtes rigides prêtes à l’emploi | Structure supérieure à noyau en carton gris épais | Cadeaux de fêtes de luxe, coffrets de chocolats artisanaux |
La matrice opérationnelle ci-dessus met en lumière un seuil critique de chevauchement : dès qu’une boulangerie ou un atelier central emballent plus de trois cents boîtes par poste, le coût horaire consacré au pliage manuel des languettes non collées à angle verrouillé annule entièrement l’avantage de prix unitaire moindre des plateaux plats.
Leçons tirées sur le terrain lors de la modernisation d’un centre de production centralisé à Boston desservant plusieurs points de vente
Considérer l’ingénierie structurelle comme une simple formalité lors de l’augmentation saisonnière peut paralyser une ligne commerciale d’emballage. Lors d’une expansion annuelle du quatrième trimestre pour un fournisseur bostonien de gros de boulangerie et d’épicerie, présent sur plusieurs sites, l’équipe des opérations a commandé quatre-vingt mille boîtes à fenêtre à coins verrouillables en kit plat, réparties sur cinq références (SKUs), afin de réduire au minimum le coût de location des palettes en entrepôt. En novembre, alors que les commandes quotidiennes de tartes et de pâtisseries triplaient pour les fêtes, la cuisine centrale a rencontré une grave pénurie de main-d’œuvre. Les opérateurs de la ligne d’emballage, gantés de nitrile conforme aux normes alimentaires, peinaient à insérer rapidement les minuscules crochets découpés dans les fentes des coins, ce qui a entraîné la déchirure des languettes sur huit pour cent des cartons et nécessité l’embauche de quatre intérimaires supplémentaires par poste uniquement pour le pré-pliage des boîtes vides. Pire encore, lorsqu’elles étaient empilées à quatre hauteurs dans les fourgons frigorifiques, l’air humide du refroidissement a ramolli les parois latérales non collées, provoquant l’affaissement des boîtes inférieures sous les charges de compression TAPPI T 825. La refonte de la gamme de cinq SKUs en un système de bac à six coins verrouillés et pré-collés, doté d’un couvercle auto-verrouillant intégré, a résolu immédiatement la crise. En faisant passer des lignes de pliage pré-creusées et un adhésif thermofusible adapté à la chaîne du froid par des points de contrôle rigoureux en usine, le personnel de la cuisine centrale pouvait ouvrir les boîtes d’une seule main, réduisant ainsi de soixante pour cent les heures de travail liées à l’emballage, tout en supportant sans dommage l’empilement dans les fourgons frigorifiques — aucun coin écrasé n’a été signalé.
Équilibrer les niveaux d’acheteurs et approvisionner des systèmes d’emballage évolutifs
Aucun format structurel unique ne convient de façon égale à tous les niveaux d’une entreprise agroalimentaire en croissance. Les opérations de marque blanche destinées au marché de gros, qui expédient des dizaines de milliers d’unités par jour, privilégient les plateaux à quatre coins précollés, avec calibres de carton verrouillés et tarifs par lots répétables, conçus pour s’intégrer sans heurt sur des convoyeurs automatisés ou manuels à grande vitesse. Les marques privées gérant de cinq à huit références saisonnières combinent souvent des cartons à fond automatique précollés pour les articles phares avec des boîtes rigides pliables expédiées à plat pour les cadeaux de fin d’année, tout en conservant des finitions d’impression et de dorure unifiées sur l’ensemble du bloc d’exposition, sans avoir à louer d’espace supplémentaire en entrepôt pour du volume vide.
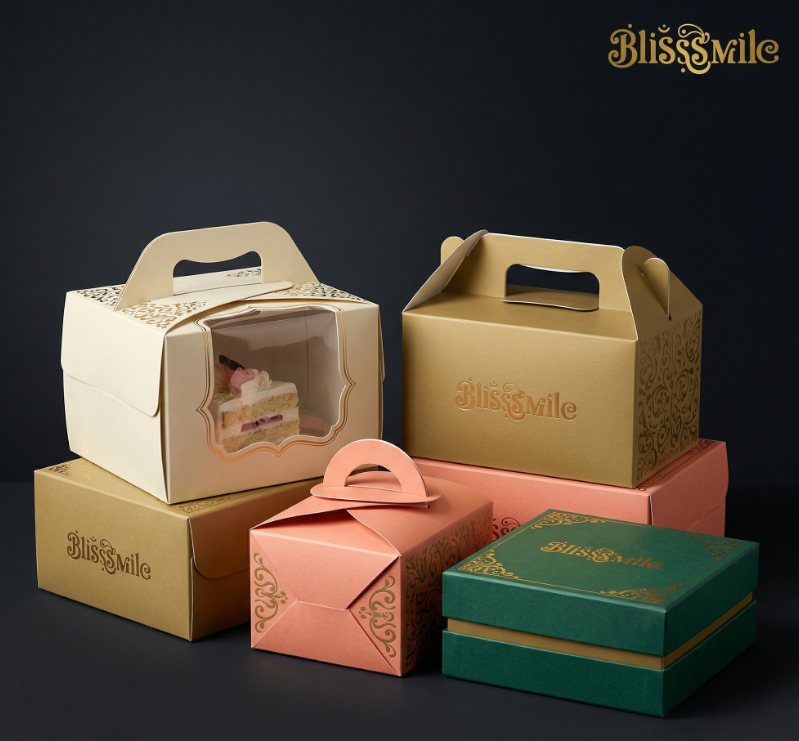
Pour les distributeurs en gros, les marques de boulangerie sous marque privée et les fabricants de confiseries haut de gamme destinées aux cadeaux, BlissSmile conçoit des systèmes d’emballage complets et évolutifs, plutôt que des boîtes isolées, afin d’assurer des performances structurelles prévisibles, de la première esquisse à la livraison finale. Guidée par un processus transparent en quatre étapes, par cinq points stricts de contrôle qualité couvrant les matériaux, la structure, l’impression, le montage et l’emballage, ainsi que par une documentation archivée prête à la commande répétée, l’équipe fournit des spécifications figées et des délais de réapprovisionnement rapides, de cinq à dix jours, partout dans le monde.
Table des matières
- Main-d’œuvre pour l’assemblage sur comptoir versus densité de stockage en arrière-boutique
- Mécanique des plis de score-line et intégrité de la colle en chaîne froide
- Comparaison opérationnelle entre les formats structurels de boîtes à pâtisserie
- Leçons tirées sur le terrain lors de la modernisation d’un centre de production centralisé à Boston desservant plusieurs points de vente
- Équilibrer les niveaux d’acheteurs et approvisionner des systèmes d’emballage évolutifs