 EN
Mano de obra para ensamblaje en mostrador frente a densidad de almacenamiento en zonas traseras
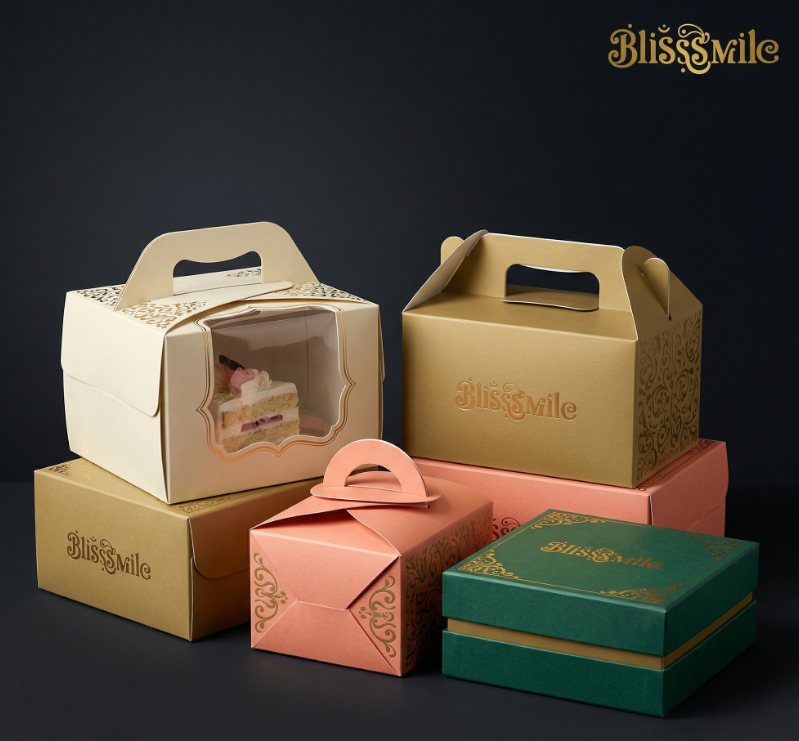
Ahorrar tres centavos por unidad en una hoja de repostería troquelada y desplegada parece una victoria inteligente en la adquisición, hasta que tres baristas matutinos pasan dos horas cada turno doblando manualmente las solapas de las esquinas. Cuando los directores de operaciones evalúan el diseño del empaque para repostería en múltiples tiendas minoristas o cocinas centrales, la elección entre cajas planas con esquinas bloqueadas y bandejas automáticas con fondo preencolado determina el flujo diario de mano de obra y la capacidad de almacenamiento en los estantes traseros. Una caja plana con esquinas bloqueadas se envía completamente sin cola, como una sola lámina plana cortada y ranurada en una prensa de platen. Dado que ninguna junta de cola se superpone dentro de la caja maestra de envío, las láminas planas se apilan con densidad máxima, permitiendo alojar cientos de unidades en un gabinete compacto debajo del mostrador. Sin embargo, cada caja requiere doblado manual previo a lo largo de cuatro líneas de ranura e interbloqueo de cuatro ganchos en las esquinas antes de que cualquier pastel toque la base. Por otro lado, una bandeja con cierre tipo crash-lock o con esquinas preencoladas pasa por una plegadora-encoladora de alta velocidad en la planta manufacturera. Aunque las solapas encoladas superpuestas duplican el grosor apilado dentro de las cajas de envío, el personal de cocina simplemente presiona dos esquinas diagonales opuestas y despliega la bandeja en una estructura rígida tridimensional en aproximadamente dos segundos.
Mecánica de las líneas de plegado y la integridad del adhesivo en cadena fría
Que una caja se abra suavemente o resista los dedos del operario depende de la profundidad de la regla de troquelado y de la química del adhesivo. De acuerdo con los códigos estructurales de la Asociación Europea de Fabricantes de Cajas y con las normas ISO 536 sobre gramaje del cartón, el cartón blanco para alimentos y el cartón kraft desarrollan una fuerte memoria elástica. Si una fábrica realiza las líneas de plegado demasiado superficiales en una caja plana, las paredes laterales se abren hacia afuera y desenganchan las lengüetas de las esquinas cada vez que una tarta húmeda o pesada se coloca dentro. Optimizar el ensamblaje estructural tanto en formatos planos como en formatos preencolados requiere controlar tres variables de fabricación:
-
Relación entre el ancho del canal de plegado y el calibre del cartón: Ajustar exactamente el ancho del canal femenino de la placa de troquelado a la micrometría precisa del cartón permite realizar un doblez previo de 180 grados en las plegadoras-encoladoras sin agrietar el recubrimiento exterior de arcilla ni la laminación mate.
-
Adhesivos de etileno-acetato de vinilo y adhesivos metalocénicos aptos para congeladores: Los adhesivos estándar para embalaje en climas cálidos se vuelven frágiles y se rompen dentro de los enfriadores rápidos de cámara; especificar formulaciones de adhesivos para la cadena de frío garantiza que las bandejas prepegadas de seis esquinas mantengan su unión a temperaturas de almacenamiento bajo cero.
-
Colocación precisa de las muescas y tolerancia al desbastado: dejar bordes limpios y sin rebabas alrededor de las ranuras de bloqueo evita que partículas de papel caigan sobre pasteles glaseados durante el montaje rápido sobre mostradores.
Comparación operativa entre distintos formatos estructurales de cajas para panadería
Alinear los formatos estructurales con el volumen horario de empaque, el espacio disponible en paletas de almacén y las categorías de precios minoristas evita tanto desbordamientos en almacenes como cuellos de botella en la preparación de pedidos.
| Formato estructural | Tiempo de montaje por caja | Densidad de apilamiento en almacén | Integridad de la carga en la base | Perfil ideal del comprador y ajuste operativo para panaderías |
|---|---|---|---|---|
| Caja plegable con esquinas autobloqueantes | 15 a 25 segundos (bloqueo manual de la lengüeta) | Máximo; se envía como hojas planas sin pegamento | Moderado; depende de la fricción en las esquinas de la lengüeta | Cafeterías de barrio pequeñas, pasteles personalizados de bajo volumen |
| Bandeja prepegada de 4 y 6 esquinas | 2 a 3 segundos (movimiento único de presión hacia abajo) | Moderado; solapas plegadas con pegamento de doble pared | Alto; las paredes laterales continuas resisten la flexión | Comisarías mayoristas de alto volumen, líneas de donas |
| Caja con fondo automático (tipo crash-lock) | 3 a 4 segundos (base con pellizco y desprendimiento) | Moderado, grosor del doblez inferior diagonal | Alto cuando se combina con la tarjeta base interior | Familias de marcas propias para venta minorista, cajas verticales para pasteles |
| Caja rígida preencolada plegable | 5 a 8 segundos (imanes adhesivos en las esquinas) | Alto en comparación con las cajas rígidas de montaje | Estructura superior con núcleo de cartón gris pesado | Regalos navideños de lujo, conjuntos artesanales de chocolates |
La matriz operativa anterior resalta un umbral crítico de solapamiento: una vez que una panadería o centro de producción empaqueta más de trescientas cajas por turno, el salario por hora invertido en doblar las solapas de cierre sin pegamento anula por completo el menor precio unitario de los planos sin ensamblar.
Lecciones prácticas de una actualización del comisaría multiplataforma de Boston
Tratar la ingeniería estructural como una consideración secundaria durante la escalación estacional puede detener por completo una línea comercial de empaque. Durante una expansión trimestral para las fiestas navideñas en el cuarto trimestre, un proveedor mayorista de panadería y comestibles con sede en Boston y múltiples ubicaciones, encargó ochenta mil cajas planas de esquina con pestillo y ventana, distribuidas en cinco tamaños de SKU, para minimizar el alquiler de paletas en el almacén. Cuando los pedidos diarios de pasteles y tartas navideñas se triplicaron en noviembre, la cocina central alcanzó una severa limitación de mano de obra. Los operarios de la línea de empaque, que usaban guantes de nitrilo aptos para alimentos, tuvieron dificultades para encajar a alta velocidad los pequeños ganchos de corte troquelado en las ranuras de las esquinas, lo que provocó roturas en el 8 % de las cajas y requirió cuatro trabajadores temporales adicionales por turno solo para plegar previamente las cajas vacías. Aún peor, al apilarlas cuatro altas dentro de las furgonetas refrigeradas, el aire húmedo del enfriador reblandeció las paredes laterales sin pegamento, haciendo que las cajas inferiores se deformaran bajo las cargas de compresión TAPPI T 825. La reingeniería de la familia de cinco SKU en un sistema de bandejas prepegadas de seis esquinas con pestillo integrado y tapa de cierre automático resolvió inmediatamente la crisis. Al ejecutar líneas de doblez previo y adhesivo termofusible para cadena fría mediante rigurosos controles de ensamblaje en la fábrica, el personal de la cocina central abrió las cajas con una sola mano, reduciendo las horas de trabajo de empaque en un 60 % y soportando sin problemas la apilación en furgonetas refrigeradas, sin una sola esquina aplastada.
Equilibrar los niveles de compradores y obtener sistemas de embalaje escalables
Ningún formato estructural único sirve por igual a todos los niveles de una empresa alimentaria en crecimiento. Las operaciones al por mayor de marca blanca que mueven decenas de miles de unidades diarias priorizan bandejas preencoladas de cuatro esquinas con calibradores de cartón bloqueados y precios por lote repetibles, que se integran sin problemas en cintas empacadoras automatizadas o manuales rápidas. Las marcas privadas que gestionan de cinco a ocho SKUs estacionales suelen combinar cajas con fondo automático preencoladas para artículos principales con cajas rígidas plegables enviadas planas para regalos navideños, manteniendo acabados uniformes de impresión y estampado en dorado en todo el bloque de exhibición sin necesidad de alquilar espacio adicional en el almacén para aire vacío.
Para distribuidores mayoristas, marcas de panadería con etiqueta privada y confiterías especializadas en regalos de lujo que buscan un rendimiento estructural predecible desde la fase inicial de briefing hasta la entrega final, BlissSmile diseña sistemas completos y escalables de embalaje, no simples cajas aisladas. Guiado por un flujo de trabajo transparente de cuatro pasos, cinco puntos estrictos de control de calidad que cubren materiales, estructura, impresión, ensamblaje y empaque, y documentación archivada lista para reposición, el equipo entrega especificaciones definitivas y tiempos de reposición rápidos de cinco a diez días en todo el mundo.
Tabla de Contenidos
- Mano de obra para ensamblaje en mostrador frente a densidad de almacenamiento en zonas traseras
- Mecánica de las líneas de plegado y la integridad del adhesivo en cadena fría
- Comparación operativa entre distintos formatos estructurales de cajas para panadería
- Lecciones prácticas de una actualización del comisaría multiplataforma de Boston
- Equilibrar los niveles de compradores y obtener sistemas de embalaje escalables