 EN
Lacuna entre visualizações prontas para renderização e restrições reais de impressão
Maquetes digitais para o design de embalagens personalizadas exibem uma saída visual impecável na tela, mas muitos tratamentos gráficos não podem ser reproduzidos sob condições reais de impressão. Traços extremamente finos, efeitos de folha metálica sobreposta em múltiplas camadas e elementos decorativos de tamanho microscópico parecem impressionantes no software de design. No entanto, os equipamentos físicos de impressão offset, estampagem a quente e relevo possuem limites mecânicos rigorosos quanto à largura mínima de traço, tolerância de registro e espalhamento de tinta. Uma avaliação puramente visual não consegue revelar riscos de fabricabilidade. Arquivos de arte final elaborados exclusivamente para exibição em tela frequentemente desencadeiam ciclos dispendiosos de revisão assim que são repassados às equipes de produção de embalagens. O raciocínio voltado para a fabricabilidade une a visão criativa gráfica aos limites reais da produção.
Observações práticas provenientes da iteração de embalagens próprias para padarias
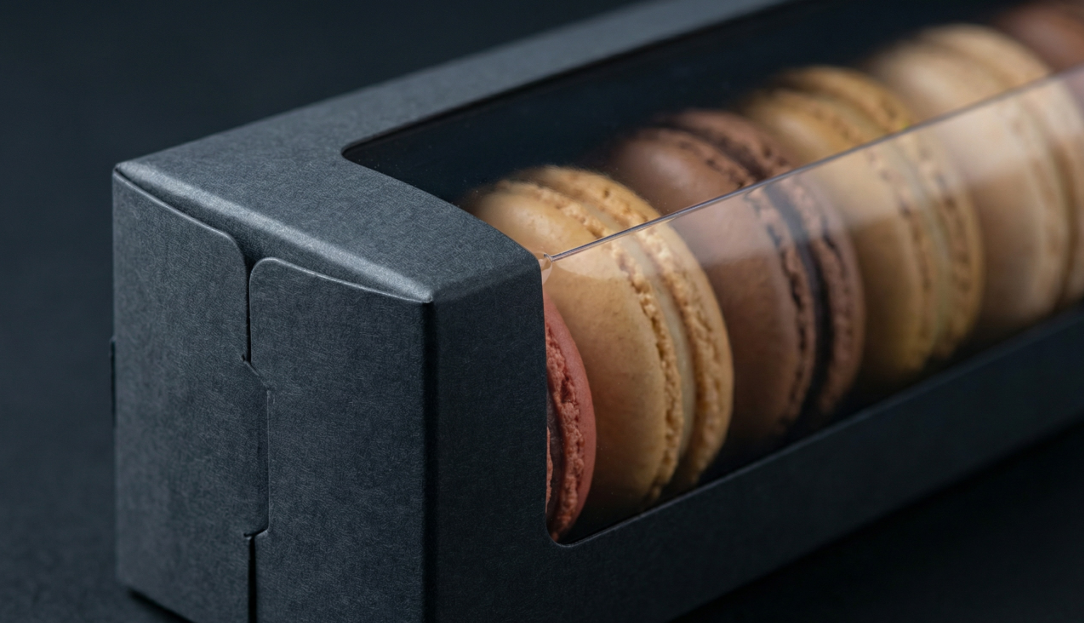
Uma marca de padaria de médio porte preparou caixas privadas de macarons para distribuição no varejo. A arte inicial incluía contornos em folha metálica extremamente finos, com largura inferior a 0,1 mm, além de camadas sobrepostas de relevo e verniz UV localizado. As renderizações digitais transmitiram impacto visual de alta qualidade. As amostras físicas da versão 1 revelaram linhas quebradas e fragmentadas na folha metálica, bem como contornos de relevo desalinhados. Os operadores da máquina observaram que os equipamentos de conversão em alta velocidade não conseguiam manter o registro preciso exigido por esses tratamentos combinados tão delicados. As equipes gráficas ajustaram as dimensões das linhas e simplificaram as sequências sobrepostas de acabamento. As amostras revisadas da versão 2 alcançaram resultados estáveis e repetíveis. Este projeto real de marca ilustra como uma arte visualmente atraente com múltiplos efeitos pode tornar-se inviável sem revisões de viabilidade produtiva nas fases iniciais do design.
Comparação entre efeitos gráficos comuns e os respectivos limites de produção
As informações de referência baseiam-se nas normas de controle de impressão offset ISO 12647‑2, amplamente adotadas em fluxos de trabalho comerciais de embalagens. A tabela abaixo lista tratamentos típicos de arte final juntamente com restrições práticas.
| Tratamento gráfico | Dimensão mínima recomendada | Principal risco na produção |
|---|---|---|
| Linhas finas em folha metalizada (hot‑stamp) | largura de traço de 0,2 mm | Transferência interrompida ou descontínua da folha metalizada em operações de alta velocidade |
| Detalhes decorativos em relevo | tamanho da característica em relevo de 0,3 mm | Contornos desfocados ou achatados após a aplicação da pressão da máquina |
| Padrões microscópicos com verniz localizado (Spot‑UV) | largura de detalhe de 0,15 mm | Fusão de pontos de tinta e perda de detalhes finos |
| Texto positivo ultrapequeno | tamanho de fonte de 6 pt | Preenchimento excessivo de caracteres durante a transferência de tinta |
Armadilhas no nível do arquivo que geram artes finais não fabricáveis
Muitos problemas evitáveis originam‑se diretamente das configurações do arquivo gráfico de origem, e não dos conceitos criativos. O modo de cor RGB, a resolução insuficiente de imagens e as margens de sangria ausentes causam defeitos de impressão previsíveis. Traçados vetoriais com número excessivo de pontos de ancoragem, gerados por ferramentas de design com IA, aumentam os riscos na fabricação de matrizes para estampagem a quente. Os fluxos de trabalho de produção de embalagens dependem de especificações em CMYK ou cores especiais (spot‑color). Arquivos RGB otimizados para tela produzem desvios de cor imprevisíveis ao serem convertidos para impressão física. Até mesmo pré‑visualizações PDF visualmente perfeitas escondem falhas estruturais subjacentes, que só se tornam evidentes na fase de amostragem. Rotinas de auditoria de arquivos pré‑produção detectam a maioria desses defeitos técnicos antes do início da amostragem física.
Conflitos entre combinações sobrepostas de acabamentos especiais e tolerâncias de impressão
Vários acabamentos decorativos sobrepostos criam estéticas de luxo desejáveis para projetos personalizados de embalagens voltados à panificação. Contudo, cada etapa adicional de acabamento introduz erros adicionais de registro. Operações sequenciais de estampagem em folha metálica, relevo e verniz UV localizado são realizadas em estações distintas da máquina. Desvios posicionais menores, acumulados ao longo do processo, podem distorcer o alinhamento de detalhes finos. Por vezes, os projetistas sobrepõem três ou mais efeitos especiais na mesma zona gráfica, sem levar em conta a deriva de registro da máquina de impressão. Isso não significa que acabamentos mistos devam ser eliminados por completo. O espaçamento estratégico, a simplificação de detalhes locais e o aumento razoável do tamanho das características ajudam a manter a aparência premium, ao mesmo tempo que se respeitam as tolerâncias dos equipamentos.
Lista de verificação prática de avaliação pré-amostragem para arte-final fabricável
Várias ações de revisão reduzem atrasos e custos com revisões causados pela arte-final antes mesmo do início da amostragem física.
- Verifique cruzadamente o tamanho das linhas, do texto e das características em comparação com os tamanhos mínimos recomendados pela indústria.
- Confirme o espaço de cores correto, a resolução da imagem e as configurações de sangria nos arquivos originais da arte.
- Avalie o risco acumulado de registro em todas as áreas com tratamentos multicamada sobrepostos.
- Realize uma revisão técnica antecipada entre os criadores gráficos e os recursos de engenharia de embalagem.
A visão criativa permanece central, mas a validação técnica evita ciclos desnecessários de amostragem e aumento inesperado de custos. A BlissSmile executa fluxos de trabalho de amostragem com múltiplos estágios, incluindo verificações integradas de arte e viabilidade de fabricação. Seu serviço de embalagem orientado por sistema apoia projetos de marcas privadas e atacado voltados ao setor de panificação, equilibrando expectativas artísticas com restrições de produção comprovadas para compradores globais de marcas.
Sumário
- Lacuna entre visualizações prontas para renderização e restrições reais de impressão
- Observações práticas provenientes da iteração de embalagens próprias para padarias
- Comparação entre efeitos gráficos comuns e os respectivos limites de produção
- Armadilhas no nível do arquivo que geram artes finais não fabricáveis
- Conflitos entre combinações sobrepostas de acabamentos especiais e tolerâncias de impressão
- Lista de verificação prática de avaliação pré-amostragem para arte-final fabricável