 EN
Écart entre les visuels prêts pour le rendu et les contraintes réelles d’impression
Les maquettes numériques pour la conception d’emballages sur mesure affichent un rendu visuel impeccable à l’écran, mais de nombreux traitements graphiques ne peuvent pas être reproduits dans les conditions réelles d’impression. Des traits ultra-fins complexes, des effets de feuille métallique multicouche superposés et des éléments décoratifs de taille microscopique paraissent impressionnants dans les logiciels de conception. Toutefois, les équipements d’impression offset, de dorure à chaud et de gaufrage présentent des limites mécaniques strictes concernant la largeur minimale des traits, la tolérance de registration et l’étalement de l’encre. Une simple évaluation visuelle ne permet pas de déceler les risques liés à la fabricabilité. Les fichiers graphiques conçus uniquement pour l’affichage à l’écran déclenchent fréquemment des cycles coûteux de révision dès qu’ils sont transmis aux équipes de production d’emballages. Une approche « conception pour la fabricabilité » rapproche la vision créative graphique des contraintes réelles de production.
Observations pratiques issues de l’itération des emballages en marque propre pour la boulangerie
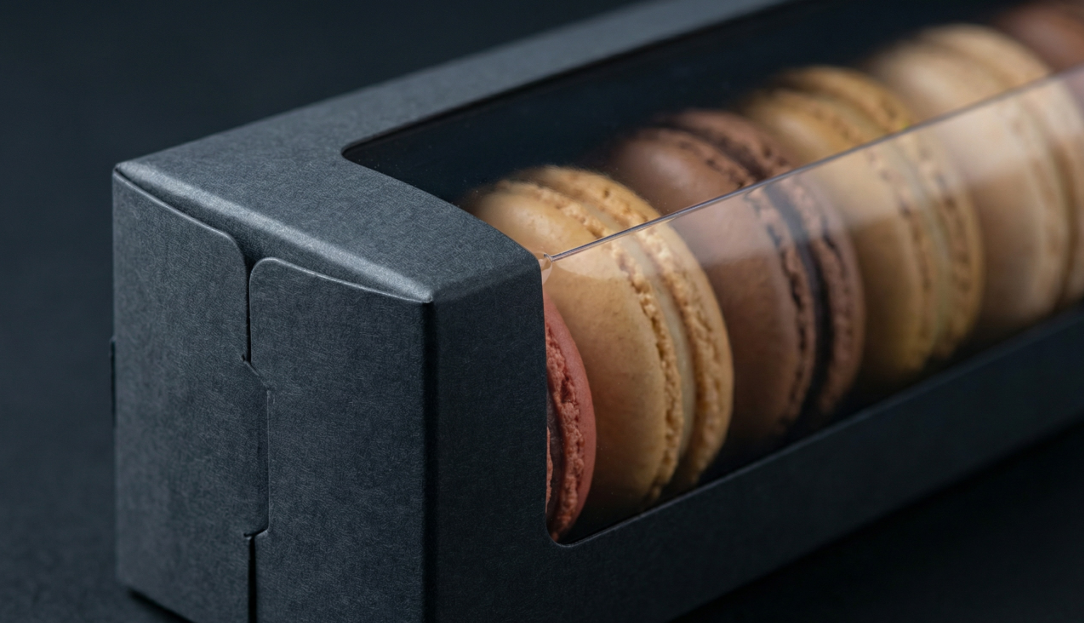
Une marque de boulangerie de taille moyenne a préparé des boîtes de macarons en marque propre destinées à la distribution en vente au détail. Le premier projet graphique comportait des contours en feuille métallique extrêmement fins, inférieurs à 0,1 mm de largeur, ainsi que plusieurs couches superposées de gaufrage et de vernis UV localisé. Les rendus numériques offraient un impact visuel haut de gamme. Toutefois, les échantillons physiques de la version V1 ont révélé des lignes de feuille métallique fragmentées et cassées, ainsi que des contours de gaufrage désalignés. Les opérateurs d’imprimerie ont signalé que les équipements de transformation à grande vitesse ne pouvaient pas maintenir un registre précis pour de tels traitements combinés délicats. Les équipes graphiques ont alors adapté les dimensions des traits et simplifié les séquences de finitions superposées. Les échantillons révisés de la version V2 ont permis d’obtenir des résultats stables et reproductibles. Ce projet réel illustre comment un graphisme visuellement attrayant intégrant plusieurs effets peut s’avérer impraticable sans examen préalable de sa faisabilité industrielle dès les premières phases de conception.
Comparaison des effets graphiques courants et des limites correspondantes de production
Les informations de référence proviennent des normes de contrôle d’impression offset ISO 12647‑2, largement adoptées dans les flux de travail commerciaux d’emballage. Le tableau ci‑dessous énumère les traitements graphiques courants ainsi que leurs contraintes pratiques.
| Traitement graphique | Dimension minimale recommandée | Principal risque en production |
|---|---|---|
| Lignes fines en feuille métallique à chaud | épaisseur de trait de 0,2 mm | Transfert de feuille métallique discontinu ou fragmenté lors de tirages à grande vitesse |
| Détails décoratifs en relief | taille de motif en relief de 0,3 mm | Contours flous ou aplaties après l’application de la pression d’impression |
| Motifs microscopiques Spot-UV | largeur de motif de 0,15 mm | Fusion des points d’encre et perte de détails fins |
| Texte positif ultra-petit | taille de police de 6 pt | Remplissage involontaire des caractères lors du transfert d’encre |
Pièges au niveau du fichier générant des maquettes non réalisables
De nombreux problèmes évitables découlent directement des paramètres du fichier graphique source, et non des concepts créatifs. Le mode couleur RVB, une résolution d’image insuffisante et l’absence de marges d’encadrement provoquent des défauts d’impression prévisibles. Les tracés vectoriels comportant un nombre excessif de points d’ancrage, générés par des outils de conception IA, augmentent les risques liés à la fabrication des matrices de dorure à chaud. Les flux de production d’emballages reposent sur des spécifications CMJN ou couleurs directes. Les fichiers RVB optimisés pour écran produisent des décalages chromatiques imprévisibles lors de leur conversion pour l’impression physique. Même les aperçus PDF visuellement parfaits masquent des défauts structurels sous-jacents qui ne se révèlent qu’au stade de l’échantillonnage. Des audits techniques préalables aux productions détectent la plupart de ces défauts techniques avant le lancement de l’échantillonnage physique.
Conflits entre les combinaisons superposées de finitions spéciales et les tolérances d’impression
Plusieurs finitions décoratives superposées créent des esthétiques de luxe souhaitables pour la conception d’emballages personnalisés orientés boulangerie. Toutefois, chaque étape de finition supplémentaire introduit une erreur d’ajustement additionnelle. Les opérations successives de dorure à chaud, de gaufrage et de vernis localisé UV s’effectuent sur des postes de machine distincts. Des écarts minimes cumulés de positionnement peuvent déformer l’alignement des détails fins. Parfois, les concepteurs superposent trois effets spéciaux ou plus sur des zones graphiques identiques, sans tenir compte des dérives d’ajustement liées à l’impression. Cela ne signifie pas qu’il faille éliminer entièrement les finitions mixtes. Un espacement stratégique, une simplification des détails locaux et un agrandissement raisonnable des éléments graphiques permettent de conserver un aspect haut de gamme tout en restant dans les tolérances des équipements.
Liste de contrôle pratique d’évaluation préalable des maquettes pour une fabrication fiable
Plusieurs actions de révision réduisent les retards et les coûts de modification liés aux maquettes avant le début de l’échantillonnage physique.
- Vérifier croisée la hauteur des traits, le texte et les dimensions des éléments par rapport aux tailles minimales recommandées par l’industrie.
- Confirmer l’espace colorimétrique correct, la résolution de l’image et les paramètres de débordement (bleed) dans les fichiers graphiques sources.
- Évaluer le risque cumulé de déréglage d’impression (registration) pour chaque zone traitée avec plusieurs finitions superposées.
- Effectuer un examen technique précoce en collaboration entre les créateurs graphiques et les équipes d’ingénierie de l’emballage.
La vision créative reste centrale, mais la validation technique évite des cycles d’échantillonnage inutiles et une augmentation imprévue des coûts. BlissSmile met en œuvre des flux de travail d’échantillonnage à plusieurs paliers, intégrant des contrôles automatiques des maquettes et de la fabricabilité. Son service d’emballage orienté système soutient les projets de marques privées et de gros destinés au secteur de la boulangerie, conciliant les attentes artistiques avec les contraintes de production éprouvées, au bénéfice des acheteurs mondiaux de marques.
Table des matières
- Écart entre les visuels prêts pour le rendu et les contraintes réelles d’impression
- Observations pratiques issues de l’itération des emballages en marque propre pour la boulangerie
- Comparaison des effets graphiques courants et des limites correspondantes de production
- Pièges au niveau du fichier générant des maquettes non réalisables
- Conflits entre les combinaisons superposées de finitions spéciales et les tolérances d’impression
- Liste de contrôle pratique d’évaluation préalable des maquettes pour une fabrication fiable